
Kasnak Devir Hesaplama Nasıl Yapılır?

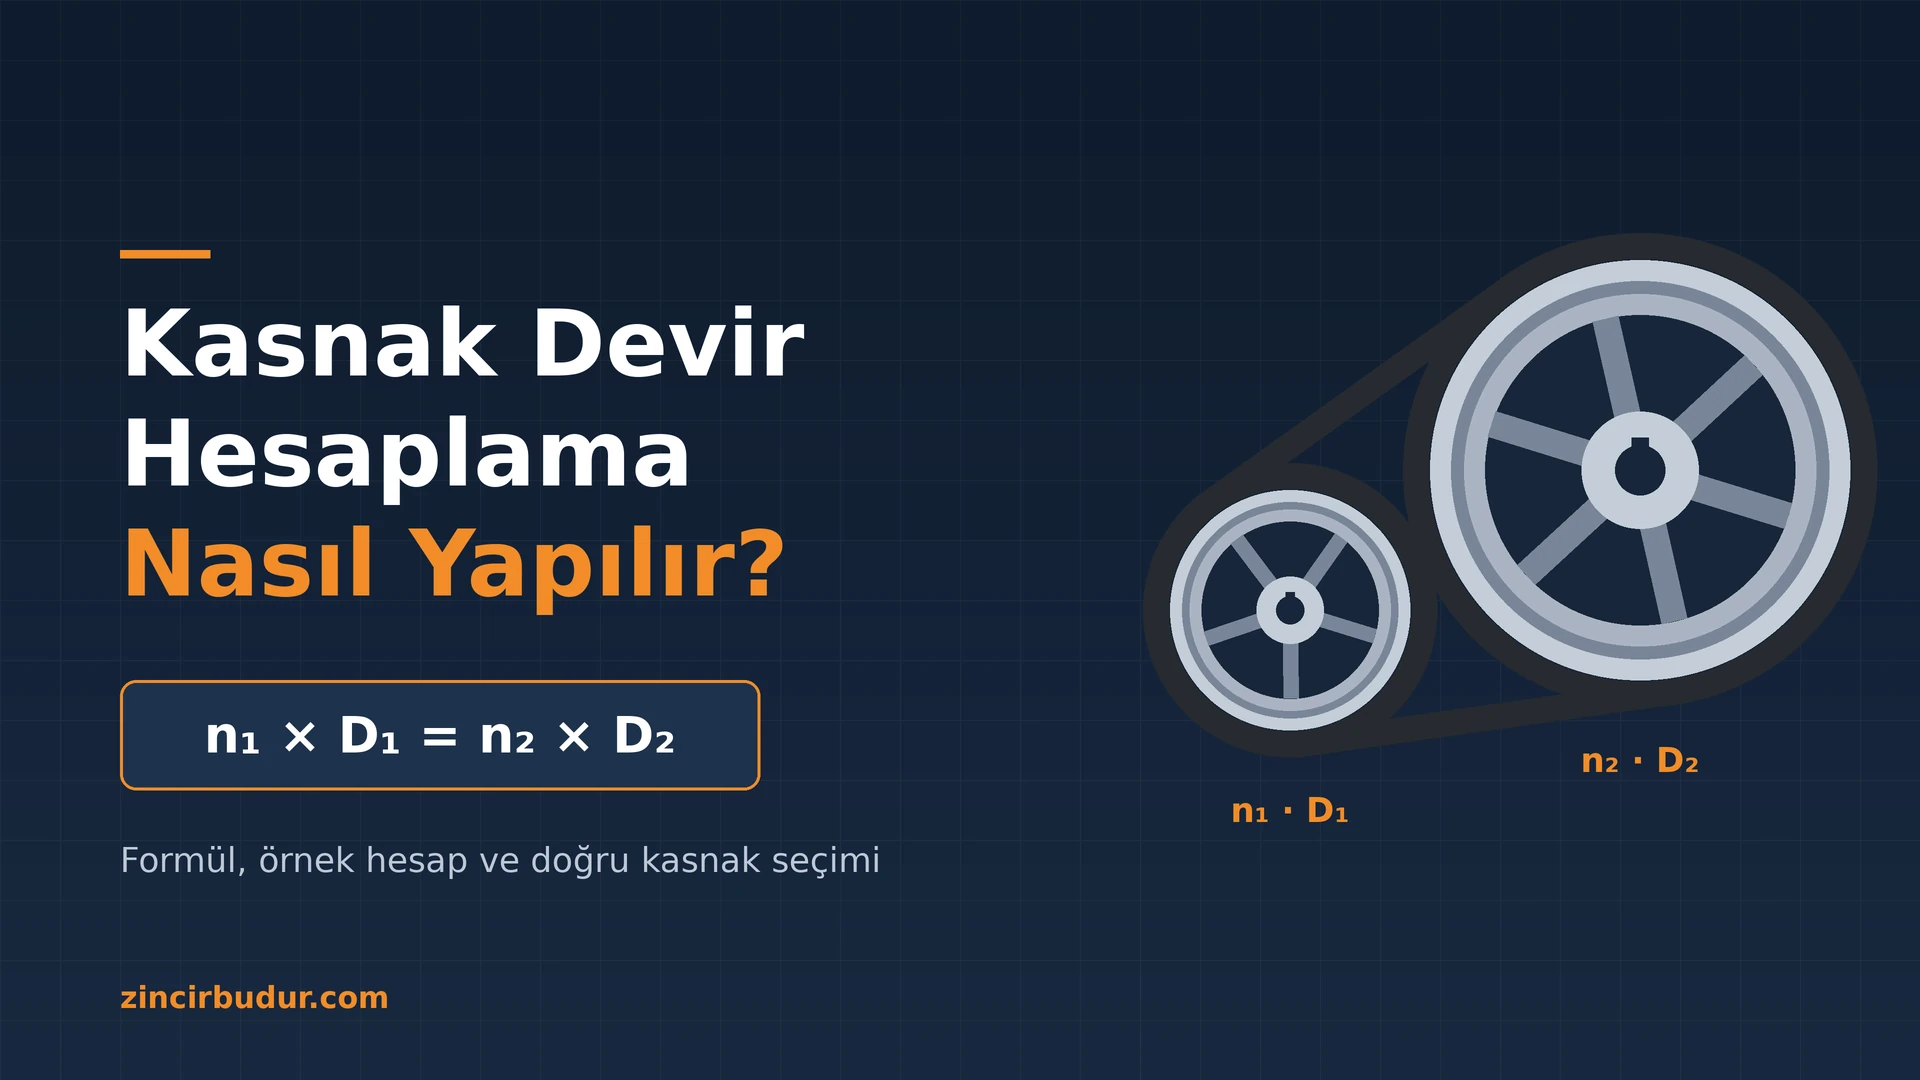
Kasnak devir hesaplama, kayışla bağlı iki kasnaktan birinin devrini, diğer kasnağın çapı ve devri üzerinden bulmanızı sağlayan basit bir orantıdır. Temel kural şudur: Kayış iki kasnakta da aynı hızla ilerler. Bu yüzden küçük kasnak hızlı, büyük kasnak yavaş döner. Formül n₁ × D₁ = n₂ × D₂ şeklinde yazılır. Motor devri, kasnak çapı ya da makine devri gibi değerlerden biri bilinmiyorsa, bu formülle birkaç saniyede bulunabilir.
Bir fanın neden beklenenden yavaş döndüğünü ya da bir konveyörün neden ürünü kaçırdığını araştırırken, sorunun çoğu zaman bu basit hesaptaki küçük bir atlamada saklı olduğunu görürüz. Aşağıda formülü, örnek hesapları ve sonuca göre doğru kasnağı nasıl seçeceğinizi sahada işinize yarayacak şekilde anlattık.
Teknik Destek
Kasnak ölçüsünden emin değil misiniz?
Motor devrini ve makinenizin çalışması gereken hızı paylaşın, size uygun kasnak ve kayış kombinasyonunu birlikte belirleyelim.
Kasnak Devir Hesaplama Formülü ve Mantığı
Formülün arkasındaki fikir oldukça sade. Motor milindeki kasnak bir tur döndüğünde çevresi kadar kayış çeker. Karşıdaki kasnak da aynı uzunluktaki kayışı karşılamak zorundadır. Bir kasnağın çevresi çapıyla birlikte büyür. Bu yüzden çap büyüdükçe devir düşer, yani devirler çaplarla ters orantılıdır.
Formülde n₁, hareketi veren kasnağın devrini gösterir. Bu çoğunlukla motor kasnağıdır. D₁ ise bu kasnağın çapıdır. n₂ ve D₂, hareketi alan ve makineye bağlı olan kasnağa aittir. Devir, dakikadaki tur sayısıyla (dev/dk) yazılır. Çap ise milimetreyle yazılır. İki çap aynı birimde olduğu sürece sonuç değişmez.
Makinenin devrini arıyorsanız n₂ = n₁ × D₁ / D₂ formülünü kullanın. Takmanız gereken kasnağın çapını arıyorsanız D₂ = n₁ × D₁ / n₂ yazmanız yeterlidir.
Burada küçük ama önemli bir ayrıntı var. V kayışlı sistemlerde hesaba kasnağın dış çapı girilmez. Kayışın kanal içinde oturduğu çap kullanılır. Bu değere etkin çap denir ve ürün bilgilerinde genellikle ayrıca belirtilir. Dış çapla yapılan hesap, özellikle küçük kasnaklarda devri gözle görülür şekilde kaydırır.
Hesabınız Hazır
Sıra doğru kasnağı seçmekte
SPZ, SPA, SPB ve SPC profilli burçlu V kasnaklardan farklı hatvelerdeki triger kasnaklara kadar geniş ürün yelpazemizi inceleyin.
Adım Adım Kasnak Devri Nasıl Hesaplanır?
Hesaba oturmadan önce bilgileri eksiksiz toplamak işin yarısıdır. Aşağıdaki sırayı izlediğinizde hata payı azalır. Sonucu sahada doğrulamak da kolaylaşır.
- Motor devrini etiketten okuyun: Motorun plakasında yazan değer, yük altındaki gerçek devre yakındır. 4 kutuplu motorlarda bu değer genellikle 1400 ile 1450 dev/dk arasındadır.
- Motor kasnağının ölçüsünü alın: V kasnakta etkin çapı, triger kasnakta diş sayısını not edin.
- Makinenin ihtiyaç duyduğu devri belirleyin: Fan, pompa ya da konveyör üreticisinin önerdiği çalışma devrini esas alın.
- Formülü uygulayın: Bilinmeyen değeri eşitliğin bir tarafında yalnız bırakarak hesaplayın.
- Standart ölçüye yuvarlayın: Bulduğunuz çapa en yakın standart kasnağı seçin. Devri bu ölçüyle yeniden hesaplayın.
- Sahada doğrulayın: Montajdan sonra devir ölçerle (takometre) ölçüm alın ve sonucu hesapla karşılaştırın.
Son adım çoğu zaman atlanır ama en öğretici olanıdır. Hesapla ölçüm arasında birkaç devirlik fark normaldir. Daha büyük bir sapma ise kayış gerginliğinde ya da kasnak seçiminde bir sorun olduğunu gösterir.
Örnek Hesaplama: Motor Devrinden Makine Devrine
Bir örnekle somutlaştıralım. 1450 dev/dk dönen bir motora 100 mm çapında kasnak takılı. Makine tarafında ise 250 mm çapında bir kasnak var. Makinenin devri n₂ = 1450 × 100 / 250 = 580 dev/dk olarak bulunur.
Şimdi tersini düşünelim. Aynı motorla makineyi 725 dev/dk hızda çalıştırmak istiyorsunuz ve motor kasnağını değiştirmek istemiyorsunuz. Bu durumda D₂ = 1450 × 100 / 725 = 200 mm çıkar. Makine tarafına 200 mm çaplı bir kasnak takmanız yeterlidir.
Bazen makine kasnağı sabittir ve değişecek olan motor tarafıdır. Makinenin 250 mm kasnakla 870 dev/dk dönmesi gerektiğini düşünelim. Hesap D₁ = 870 × 250 / 1450 = 150 mm sonucunu verir. Küçük kasnağı değiştirmek genellikle daha ekonomiktir. Ancak motor kasnağı çok küçülürse kayış fazla bükülür ve ömrü kısalır.
Kayış kaymasını da hesaba katın. V kayışlı sistemlerde yüzde 1 ile 2 arasında kayma olağandır. Bu yüzden 580 dev/dk hesapladığınız makine sahada 570 civarında dönebilir. Hassas hız gereken işlerde çözüm genellikle triger sistemlerdedir.
Çevrim Oranı ve Kademeli Sistemlerde Hesap
Çevrim oranı, iki kasnağın çapları arasındaki orandır ve i = D₂ / D₁ şeklinde yazılır. Örneğimizde 250 / 100 = 2,5 olur. Yani motor 2,5 tur attığında makine 1 tur atar. Devir 2,5 kat düşer. Kayıplar hesaba katılmazsa tork da aynı oranda artar.
Tek kademede çok büyük bir oran yakalamaya çalışmak çoğu zaman başa dert açar. Küçük kasnak aşırı küçülür ve büyük kasnak gereğinden fazla yer kaplar. Kayışın küçük kasnağı sarma açısı da azalır. V kayışlı tek kademede 1:6 civarını aşmamak sağlıklı bir sınırdır.
Daha büyük bir düşüş gerekiyorsa iki kademeli sistem kurulur. Bu durumda toplam oran, kademe oranlarının çarpımıdır. İlk kademe 1:3, ikinci kademe 1:4 ise toplam oran 1:12 olur. Böylece 1450 dev/dk motor devri, makinede yaklaşık 121 dev/dk’ya iner.
Kademeli sistemlerde iki kasnak, ara mil denen ortak bir mil üzerinde döner. Bu milin sağlıklı dönmesi için doğru yataklama şarttır. Mili taşıyan rulmanlı yataklar hizayı korur. Kayış gerginliğinden gelen yükü de güvenle karşılar.
Triger Kasnaklarda Diş Sayısıyla Devir Hesabı
Triger sistemlerde mantık aynıdır. Tek fark, çap yerine diş sayısının kullanılmasıdır: n₁ × z₁ = n₂ × z₂. Burada z, kasnaktaki diş sayısıdır. Kayışın dişleri kasnağın dişlerine geçtiği için kayma yaşanmaz. Bu yüzden hesapladığınız devir sahada birebir karşılık bulur.
1450 dev/dk dönen motora 20 dişli, makineye 50 dişli triger kasnak bağlandığını düşünelim. Makinenin devri n₂ = 1450 × 20 / 50 = 580 dev/dk olur. CNC tezgahları, paketleme makineleri ve hassas konumlama gerektiren hatlarda bu kesinlik büyük bir rahatlıktır.
Dikkat edilmesi gereken nokta, iki kasnağın aynı hatveye sahip olmasıdır. Hatve, iki diş arasındaki mesafedir. XL, L, H gibi inç tabanlı profiller ile T5, T10, 5M, 8M gibi metrik profiller birbirine karıştırılmamalıdır. Farklı ölçüleri triger kasnak kategorimizde hatve ve kayış genişliğine göre inceleyebilirsiniz. Temel bilgiler için triger kasnak nedir yazımıza da göz atabilirsiniz.
Aynı hesap zincirli aktarmada da geçerlidir. Diş sayısı üzerinden kurulan oran, zincir dişliler için de birebir uygulanır.
Kasnak Devir Hesaplamasında Sık Yapılan Hatalar
Sahadan gelen soruların önemli bir kısmı aynı birkaç hatadan doğuyor. Hesabı doğru kurmak kadar bu tuzaklardan uzak durmak da önemli.
- Dış çapla hesap yapmak: Etkin çap yerine dış çap kullanmak, küçük kasnaklarda sonucu belirgin biçimde değiştirir.
- Motorun teorik devrini esas almak: Hesapta 1500 gibi yuvarlak bir değer değil, plakadaki 1450 gibi gerçek değer kullanılmalıdır.
- Kaymayı unutmak: V kayışlı sistemde sahadaki devir, hesaplanan devirden biraz düşük çıkar.
- Kasnak profillerini karıştırmak: SPA kanallı kasnağa SPZ kayış takmak hem verimi düşürür hem de kayışı kısa sürede bitirir.
- Kayış hızını kontrol etmemek: Büyük bir motor kasnağı, yüksek devirde kayışı güvenli hızın üzerine çıkarabilir.
- Yuvarlamadan sonra yeniden hesaplamamak: Standart ölçüye yuvarlanan çap devri değiştirir. Son kontrol mutlaka yapılmalıdır.
Bu maddelerden biri bile makinenin ilk çalıştırmada beklenenden farklı davranması için yeterli. İyi haber şu ki hepsinin çözümü birkaç dakikalık dikkatli bir kontrolden ibaret.
Hesaplanan Devre Uygun Kasnak Nasıl Seçilir?
Hesap bittiğinde elinizde bir çap ya da diş sayısı olur. Asıl iş, bu değeri doğru ürüne dönüştürmektir. V kayışlı sistemlerde önce kayış profili belirlenir. SPZ, SPA, SPB ve SPC kanallar farklı güç aralıklarına hitap eder. Ölçüleri karşılaştırmak için V kasnak fiyatları ve SPA SPB SPC ölçüleri yazımız iyi bir başlangıç noktasıdır.
Kanal sayısı, aktarılacak güce göre belirlenir. Tek kayışın taşıyamayacağı yüklerde çok kanallı kasnaklar kullanılır ve yük kayışlar arasında paylaşılır. Burçlu V kasnaklar bu noktada ciddi kolaylık sağlar. Mile ayrıca işleme gerektirmezler ve konik burç sayesinde hızla takılıp sökülürler.
Kayış hızını da kontrol etmeyi unutmayın. Kayış hızı v = π × D × n / 60000 formülüyle metre/saniye cinsinden bulunur. Bu değer, standart V kayışlı uygulamalarda genellikle 30 m/s civarını geçmemelidir. Örneğimizdeki 100 mm motor kasnağında hız yaklaşık 7,6 m/s’dir, yani rahat bir aralıktadır.
Kasnağın mile bağlantısı da ölçüsü kadar önemlidir. Sık söküp takma gereken yerlerde ya da kamalı bağlantının yetersiz kaldığı durumlarda konik kilitler boşluksuz ve sağlam bir bağlantı sunar.
Doğru Hesap, Uzun Ömürlü Sistem
Kısacası kasnak devir hesaplama tek bir orantıya dayanır ama etkisi makinenin bütün ömrüne yayılır. n₁ × D₁ = n₂ × D₂ formülünü doğru verilerle kurduğunuzda fan istenen havayı basar, konveyör ürünü kaçırmaz, motor da gereksiz yere zorlanmaz.
Bazı durumlarda işi şansa bırakmamak gerekir: ölçülerden emin olmadığınızda, eski bir makinenin kasnağını yenilediğinizde ya da kademeli bir sistem tasarladığınızda. Motor devrini ve istediğiniz çalışma hızını paylaşmanız yeterli. Uygun kasnak ve kayış kombinasyonunu sizinle birlikte belirleyelim. Bize iletişim sayfamızdan kolayca ulaşabilirsiniz.
En pahalı kasnak bile yanlış ölçüde seçildiğinde sorun çıkarır. Doğru hesapla seçilmiş sade bir sistem ise yıllarca sessizce çalışır. İyi bir güç aktarımı tam olarak budur.